


螺杆式空压机带载启动
一、空压机带载启动的表现与危害
(一)典型故障识别特征,快速判定带载启动电气保护瞬时动作:合闸1-5秒内塑壳空开直接跳闸,变频器弹出过载、过流故障代码;星三角启动机型星形阶段直接保护停机,无法切换三角形运行。电流数值严重超标:标准空载启动电流为额定电流3-4倍,带载启动电流可达额定6-8倍,75kW机组额定电流约145A,故障启动瞬时电流突破900A,远超线路承载能力。机械振动与异响:启动瞬间整机剧烈抖动,电机发出沉闷嗡嗡堵转声,联轴器、皮带传动部位撞击异响,盘车手感沉重卡顿。压力仪表异常:停机断电静置10分钟后,油气桶压力表仍显示0.2MPa以上残留压力,无法自动归零,是最典型的带压带载启动特征。低温环境故障加剧:冬季机房温度低于5℃,润滑油粘度大幅上升,叠加系统背压,带载启动故障率提升一倍以上。
(二)长期带载启动带来不可逆设备损伤电机绕组永久损坏:超大启动电流产生大量热损耗,绝缘层快速老化击穿,轻则绕组短路,重则电机整台报废,单台大功率电机更换成本超万元。主机核心部件磨损:启动瞬间润滑油压未建立,转子、轴承无油膜保护,高压负荷直接作用于啮合面,转子型线刮伤、轴承滚珠碎裂,引发主机抱死大修。气路阀体加速失效:反复高压冲击最小压力阀、进气阀密封件,橡胶密封圈快速硬化开裂,形成恶性循环,管路漏气、跑油故障同步增多。厂区电网连锁故障:瞬时大电流造成车间电压跌落,数控机床、精密检测设备停机、程序丢失,照明频闪,同回路弱电元器件烧毁,影响整条生产线稳定生产。安全合规红线提示国标强制要求空压机卸载系统为安全必备结构,因人为屏蔽卸载电磁阀、拆除泄压管路造成设备损坏、安全隐患,企业设备管理责任人需承担管理责任;若引发电气火灾、设备爆炸,将依据《安全生产法》追究行政乃至刑事责任。
二、螺杆空压机带载启动四大核心故障成因
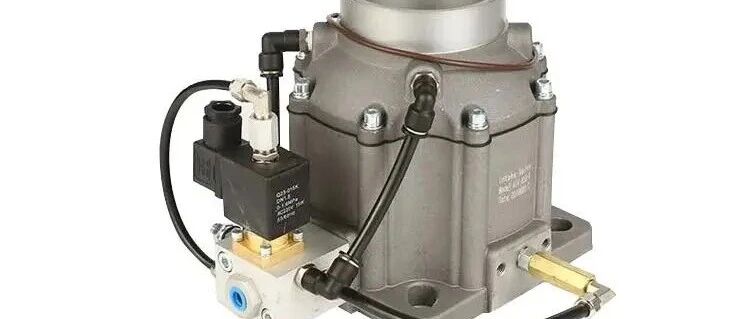
(一)气路泄压系统失效(现场占比60%,最高发故障)故障核心:停机后油气桶、主机内部高压气体无法释放,形成背压,电机启动时需要对抗内部气压,直接带压负载运行。最小压力阀卡死泄漏油气桶出口最小压力阀阀芯积碳、密封垫老化,停机后储气罐高压气体回流至主机内部;正常停机后阀门应完全闭合隔绝下游压力,卡滞时无法密封,系统持续保压,每次开机均为带压启动。卸载电磁阀损坏、堵塞控制器下发停机信号后,卸载电磁阀无法得电打开泄压管路,油气桶内部空气无法排至进气口泄压;电磁阀线圈烧毁、阀芯油污堵塞、控制气管漏气,均会导致卸载功能失效。旁通泄压管路堵塞长期使用劣质润滑油,油泥、胶质堆积在泄压小管、单向节流孔,泄压通道不通,残留压力无法排出,形成持续性带载工况。
(二)进气阀机构卡滞,无法完全关闭进气阀是控制进气负荷的核心部件,停机状态蝶阀、滑阀必须完全闭合,阻断空气吸入,实现空载启动。阀芯积碳粘连、复位弹簧疲劳断裂,停机后阀片保持半开状态,启动瞬间持续进气压缩,负载骤增;进气阀伺服气缸密封圈老化漏气,气压不足以推动阀片闭合,卸载状态进气口持续进风;容调控制阀故障,持续输出加载气压,逻辑错乱无法切换卸载模式。
(三)机械阻力过大,形成机械性带载无背压、气路泄压正常,但主机内部阻力异常,等同于机械负载,表现为空载启动依旧过载跳闸。润滑油工况异常冬季低温润滑油粘度升高,流动性变差,转子转动阻力成倍上升;油位过低、油品乳化变质、油过滤器堵塞,润滑失效,转子干摩擦阻力加大。主机内部结焦、异物卡滞长期高温运行、劣质油产生大量积碳,粘连阴阳转子啮合间隙;管路杂质、脱落密封碎片进入主机,手动盘车卡顿沉重,启动负载超标。传动机构对中偏差联轴器缓冲垫破损、电机与主机同心度超标,皮带机型皮带张紧过紧,旋转附加阻力增大,每次启动均呈现重载特征。
(四)电气控制系统逻辑与元件故障控制信号错乱、电气元件老化,导致机组无法执行空载启动程序。控制器参数设置错误加载延时时间设置为0,机组上电瞬间直接加载,无空载缓冲阶段;压力传感器信号漂移,误判系统低压持续加载。接触器、线路故障主接触器触点烧蚀缺相,电机输出转矩不足,同等阻力下电流飙升;控制线松动,卸载电磁阀无供电,卸载程序不执行。星三角启动配件老化时间继电器损坏,星形降压启动时长不足,电机未完成低速空载运转直接切三角,瞬时负荷冲击触发保护。
三、五级标准化分步排查流程(由简至难,减少拆机成本)
遵循先看压力、再查气路、后测机械、最后校验电气的排查逻辑,无需拆解主机即可定位80%故障。
一级:停机基础判定(5分钟,快速区分压力/机械故障)完全断电,等待设备自然冷却10分钟,观察油气桶压力表数值;压力>0.15MPa,判定泄压系统故障;压力表归零,进入机械、电气排查。断电挂牌上锁,手动盘动电机联轴器2-3圈;转动顺滑无阻力,气路问题;手感沉重、卡顿异响,判定主机机械阻力故障。通电不启动,查看控制器有无卸载、压力相关故障代码,记录参数。
二级:气路泄压系统专项检查(占故障主流,优先检修)检查卸载电磁阀:通电观察电磁阀有无吸合声响,拆解清理阀芯油泥,测量线圈电阻,损坏直接更换同规格元件;检查4mm控制气管有无破损漏气、弯折堵塞。检测最小压力阀:关闭机组出口球阀,空载运行后停机,观察压力回升速度,快速回升代表阀门密封失效;拆解阀门清理阀芯积碳,更换丁腈橡胶密封垫,研磨密封面。疏通泄压旁通管路:拆下泄压小管,压缩空气吹扫节流孔,清除油泥堵塞,保证停机后压力30秒内降至0。
三级:进气阀拆解保养拆卸进气阀端盖,清理蝶阀、阀座积碳油污,检查复位弹簧弹力,断裂、弹性不足直接更换;测试伺服气缸气密性,充气后无漏气方可回装,漏气更换内部密封圈;手动模拟停机信号,观察阀片能否完全闭合,存在缝隙代表卡滞,重新打磨阀芯。
四级:机械与润滑油系统检测检查润滑油油位、色泽:油位低于视镜1/2及时补油;油品发黑、发白乳化立即整桶更换;冬季低温工况更换低粘度专用空压机油,加装油加热器。更换堵塞油过滤器,保证润滑油循环通畅;校准传动机构同心度,更换老化联轴器缓冲垫,调整皮带松紧至标准挠度。
五级:电气控制系统参数校验万用表测量三相输入电压,电压不平衡度≤2%,电压偏低厂区加装稳压设备;紧固电控柜全部接线端子,打磨烧蚀接触器触点。登录控制器后台,核对加载延时参数,标准设置30-60秒空载缓冲;校准压力传感器零点,消除信号漂移。星三角机型更换老化时间继电器,延长星形启动缓冲时长;变频机型恢复出厂启动参数,重新录入电机额定电流。
四、分场景故障实操整改方案场景
1:停机压力表长期带压,合闸立刻跳闸故障根源:最小压力阀泄漏、卸载电磁阀堵塞整改步骤:停机彻底泄压,更换电磁阀密封组件,吹扫泄压管路;拆解研磨最小压力阀密封面,更换密封圈;试运行停机,确认30秒内压力归零后方可交付使用。
场景2:压力表归零,但盘车沉重,启动过载故障根源:润滑油粘度高、主机积碳、传动对中偏差整改步骤:低温环境开启油预热器,更换适配粘度润滑油;轻度积碳加注主机清洗剂循环清洗;激光校准电机主机同心度,更换破损缓冲垫;盘车顺滑后试启动。
场景3:夏季工况正常,冬季低温必带载启动故障根源:润滑油低温流动性差、泄压管路低温油泥凝固整改步骤:更换冬季专用低温螺杆油;泄压管路加装保温棉,每月吹扫一次管路油泥;机房增设采暖设备,环境温度控制5℃以上。
场景4:设备刚保养完出现带载启动,此前运行正常故障根源:维保后进气阀装配错位、泄压管路忘记复原、参数误调整改步骤:重新拆解进气阀校正装配位置,复原全部控制气管;恢复控制器出厂启动参数,复核加载延时时间,空载试运行30分钟无故障再交付车间。
五、长效预防管理制度,从源头杜绝带载启动故障
(一)日常巡检必查项目(操作工每班执行)停机后观察油气桶压力表压力归零状态,发现残留压力立即上报班长,禁止强行开机;每班巡检进气阀动作、卸载电磁阀声响,查看有无漏气、卡滞异响;低温环境开机前5分钟启动润滑油预热装置,严禁冷油直接启动机组;巡检台账完整记录启动电流、停机残余压力,台账留存3年以上,满足特种设备检查要求。
(二)分级维保周期管控月度保养:吹扫泄压管路,检查电磁阀、控制气管气密性,紧固电气接线端子;季度保养:拆解清洗进气阀、最小压力阀,更换老化密封件,校准控制器启停参数;年度大修:检测主机轴承振动数值,更换全套油路滤芯,化验润滑油粘度、酸值,校准传动同心度。
(三)现场运行硬性管理规定(纳入空压站责任制)严禁操作工、维保人员屏蔽、拆除卸载电磁阀、泄压管路,改动控制气路需设备主管审批并记录;机组启动严格遵循“点动试车3次→空载运行3分钟→缓慢加载”标准流程,禁止一键长期合闸强行启动;备件采购选用原厂阀体、密封件,低价非标配件极易出现密封失效,频繁引发带载启动;新机组大修、更换主机后,必须测试空载启动功能,连续启停5次无带载现象方可验收。
(四)人员培训考核每季度组织操作工专项培训,讲解带载启动设备损伤、电网危害与排查步骤;将“开机前压力检查”纳入岗位月度考核,未按规范操作造成设备故障予以绩效问责。温馨提示:如果您对空压机的维护和操作有任何疑问,建议咨询专业技术人员或设备供应商,确保操作安全可靠。END有你想看的精彩压力露点和常压露点有什么联系螺杆空压机高温问题分析空压机为什么要配备储气罐注:技术交流烦请详细并尽可能多的提供现场图片、视频等相关信息,以便更加高效的解决问题。


